

Úvod do procesu
Extrudné lisovanieje kontinuálny výrobný proces, pri ktorom sa termoplastický materiál roztaví vo vyhrievanom valci pomocou rotujúcej skrutky a potom sa pretlačí cez tvarovanú matricu, čím sa vytvorí profil s konštantným prierezom-. Na rozdiel od vstrekovania, ktoré vypĺňa uzavretú dutinu formy na vytvorenie samostatných dielov, extrúzne lisovanie poskytuje neprerušovanú dĺžku produktových-rúr, rúrok, kanálov, pásov, plechov-, ktoré sú dimenzované, chladené a rezané po prúde. Tento proces je cenený pre svoju vysokú priepustnosť, nízke náklady na meter- a schopnosť spracovať širokú škálu polymérov od komoditného PVC až po technický-polykarbonát.
Extrudné lisovanie je spôsob spracovania výliskov s mnohými zmenami, vysokou produktivitou, silnou prispôsobivosťou, širokým uplatnením a najväčším podielom v oblasti spracovania plastov.
Extrúzne tvarovanie je kontinuálne tvarovanie polymérnej taveniny alebo viskóznej tekutiny cez matricu určitého tvaru pod extrúznym pôsobením závitovky alebo piestu extrudéra. Výsledné časti sú súvislé profily s konštantným tvarom prierezu.
Proces extrúzie polyméru možno rozdeliť do sledu prísne kontrolovaných stupňov, z ktorých každý ovplyvňuje kvalitu finálneho dielu. Surové živicové-pelety, granule alebo prášok-sa vloží do násypky s gravitačným-plnením namontovanej nad valcom extrudéra. Odtiaľ materiál vstupuje do podávacieho hrdla a je dopravovaný dopredu pomocou rotujúcej závitovky. Ako sa živica pohybuje pozdĺž valca, vonkajšie pásové ohrievače a vnútorné šmykové trenie postupne zvyšujú teplotu, až kým materiál nedosiahne úplne roztavený stav. Konštrukcia závitovky-jej hĺbka letu, kompresný pomer a pomer L/D- priamo ovplyvňuje, ako rovnomerne je tavenina plastifikovaná, a preto sa dizajn plastového extrudéra často považuje za východiskový bod akejkoľvek kontroly DFM pre projekty extrúzie.
Keď tavenina opustí sud, pretlačí sa cez lámaciu dosku vybavenú sitami, ktoré odfiltrujú kontaminanty a vytvoria spätný-tlak na lepšie premiešanie. Prefiltrovaná tavenina potom vstupuje doprincípy konštrukcie vytláčacej hubice, kde geometria kanála toku tvaruje do cieľového prierezu-. Po opustení matrice ešte -mäkký extrudát prechádza cez kalibračnú a chladiacu stanicu-zvyčajne vákuovú kalibračnú nádrž pre duté profily alebo chladené valce pre ploché plechy- predtým, ako ho nasledujúci ťahač ťahá kontrolovanou rýchlosťou. Nakoniec lietajúca-píla alebo rotačná rezačka rozrežú súvislý profil na dĺžku, čím sa dokončia kroky procesu vytláčania od surového materiálu po hotový diel.
Plastový extrudér je hlavným strojom v akejkoľvek extrúznej linke. Skladá sa z násypky na podávanie materiálu, vyhrievaného valca a jednej alebo viacerých skrutiek, ktoré prepravujú, stláčajú a plastifikujú živicu. Jednozávitovkové extrudéry sú najbežnejšou konfiguráciou na výrobu profilov a rúr; ponúkajú jednoduchú obsluhu, nenáročnú údržbu a konzistentný výkon pre väčšinu termoplastov. Dvojzávitovkové extrudéry poskytujú vynikajúce miešanie a sú preferované na miešanie, disperziu farebných predzmesí a spracovanie materiálov citlivých na teplo, ako je tvrdé PVC. Priemer skrutky-v rozsahu od 20 mm na laboratórnych-jednotkách do viac ako 200 mm na veľkých potrubných vedeniach-určuje maximálny výkon. Pri hodnotení plastového extrudéra pre nový projekt kľúčové špecifikácie na porovnanie zahŕňajú pomer L/D skrutky, krútiaci moment motora, počet zón valca a maximálny prevádzkový tlak.

Nie všetky termoplasty je možné spracovať extrúziou.
Bežné základné materiály zahŕňajú tvrdé materiály a elastické materiály.
Tvrdé materiály: PVC, PC, PETG, ABS, PP, boky, PMMA, LDPE, HDPE, POM, ASA, PA, as, EVA, PC + ABS atď.
Elastické materiály: PVC, TPU, TPE, Poe, TPR, TPV, TPEE atď
Výber správnej živice presahuje priradenie skratky materiálu ku kategórii produktu. Každý polymér prináša svoje vlastné správanie pri tavenine, rýchlosť zmršťovania a rozmerovú stabilitu po-extrúzii, pričom všetky tieto faktory sa spätne získavajú do analýzy DFM pre extrudovaný plastový diel. Pevné PVC napríklad vyžaduje presnú reguláciu teploty a plne aerodynamickú matricu, pretože je vysoko citlivé na tepelnú degradáciu; zle navrhnutý prietokový kanál môže viesť k stagnácii materiálu a čiernym škvrnám na povrchu profilu. Thekompletný sprievodca procesom vytláčania PVCtiež vyžaduje špecifické geometrie skrutiek-zvyčajne nízky-kompresný-pomer, bariérová-skrutka-, aby nedošlo k prehriatiu živice.
Naproti tomu polyolefíny ako HDPE a PP sú oveľa zhovievavejšie, pokiaľ ide o okno spracovania, ale vykazujú vyššie napučiavanie formy a väčšie kryštalizačné zmrštenie, takže jednotnosť- hrúbky steny a rýchlosť chladenia sa stávajú dominantnými problémami pri návrhu. Technické živice, ako sú PC a PMMA, dodávajú difúzorom osvetlenia a krytom displejov optickú čistotu a rázovú pevnosť, hoci ich vyššia viskozita taveniny vyžaduje silnejšie hnacie systémy extrudéra a tvrdenú oceľ. Pre aplikácie vyžadujúce tuhosť aj mäkké tesnenie v jednom profile,ko{0}}extrúzne PVC profilyspárujte štrukturálny substrát (často tuhé PVC alebo ABS) s elastomérnym prelisom (TPE alebo TPV), aby ste vytvorili dvojitú -tvrdú extrudovanú plastovú časť v jednom kroku.
Dizajn lisovníc a nástrojov
Vytláčacia hubica prevádza 2-profilový výkres do fyzického prietokového kanála, ktorý musí dodávať roztavený polymér rovnomernou rýchlosťou v celom priereze-. Dosiahnutie tejto rovnováhy je ústrednou výzvou dizajnu plastovej vytláčacej matrice. Najdôležitejšie sú dva parametre: dĺžka pevniny a hĺbka-kanála. Plocha je konečná paralelná časť otvoru matrice; dodáva tavenine "pamäť", pričom stabilizuje tvar extrudátu pri jeho výstupe. Všeobecným východiskovým pravidlom je pomer-dĺžky-k-hrúbke steny aspoň 10 : 1, čo znamená, že 2 mm stena vyžaduje približne 20 mm pozemku. Kratšie dĺžky povrchov spôsobujú, že proces je citlivejší na kolísanie teploty a rýchlosti, zatiaľ čo príliš dlhé dĺžky povrchov môžu spôsobiť nerovnomerné chladenie a zvyškové napätie.
Nasleduje vyvažovanie toku. Ak má profil hrubé aj tenké časti, hrubšie oblasti sa budú prirodzene pohybovať rýchlejšie cez matricu. Nástrojoví inžinieri to kompenzujú predĺžením plochy v oblastiach s rýchlym-tokom alebo vložením obmedzovačov prietoku proti prúdu. V prípade okrúhlych alebo prstencových geometrií-, ako sú tie, ktoré sa nachádzajú v nástrojoch na vytláčanie plastových rúr-, sú tŕne umiestnené vo vnútri matrice, aby vytvorili dutý otvor, a ramená alebo špirálové kanály rozvádzača udržujú taveninu rovnomerne rozloženú okolo čapu. Udržiavanie plnej kompresie v celej matrici, adaptéroch a prechodových doskách je rozhodujúce; akákoľvek mŕtva zóna, kde môže materiál stagnovať, sa nakoniec degraduje a kontaminuje extrudát, čo je obzvlášť závažný problém pri prevádzke pevného PVC alebo polykarbonátu.
Rovnako ako pri dizajne vstrekovaných dielov a hliníkových extrudovaných dielov je veľmi dôležitá rovnomerná hrúbka steny.
Ak je hrúbka steny plastovej extrudovanej časti nerovnomerná, niektoré časti sú hrubé a niektoré tenké, čo spôsobuje, že rýchlosť prúdenia plastu vytláčaného v matrici je nerovnomerná, čo vedie k rôznym rýchlostiam ochladzovania a prípadne k deformácii dielu.
Ak je potrebné kontrolovať deformáciu, je potrebné pridať ďalšie chladiace procesy, aby sa znížila účinnosť výrobnej linky a zvýšili sa výrobné náklady.
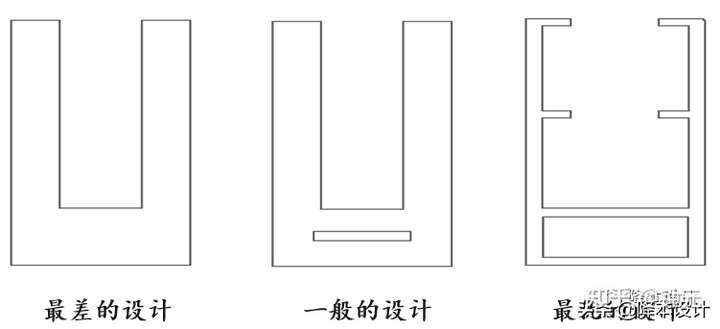
Pretože vytláčanie plastov je kontinuálny proces, pevnosť vytláčanej časti je nízka, keď sa práve vytláča, a musí byť podopretá tlakom vzduchu a tŕňom, aby sa zachoval jej tvar a zabránilo sa deformácii, zatiaľ čo dutá časť nemôže poskytnúť oporu a zložitú dutú štruktúru možno realizovať iba otvorením sekcie.
Nástroje na rúry, rúrky a vlnité rúrky
Nástroje na vytláčanie plastových rúra rúrky predstavujú jednu z-najobjemnejších aplikácií vytláčania a ich požiadavky na nástroje sa výrazne líšia od plných alebo otvorených profilov. Usmernenie pre návrh nástrojov na vytláčanie plastových rúrok zvyčajne začína zostavou prstencovej matrice a tŕňa. Tŕň vytvára vnútorný otvor, zatiaľ čo sústredný vonkajší krúžok definuje vonkajší priemer; medzera medzi nimi určuje hrúbku steny. Potom, čo tavenina opustí matricu, ešte -mäkká trubica vstúpi do vákuovej objímky, ktorá drží vonkajší priemer podľa špecifikácie, zatiaľ čo mierny vnútorný tlak vzduchu zabraňuje zrúteniu trubice.
V prípade hladkých -stenových hadičiek-lekárskych vedení, pneumatických hadíc, káblových vedení- je primárnym meradlom kvality sústrednosť steny, takže tŕň musí byť vycentrovaný v mikrónoch a rozvod taveniny musí byť špirálový alebo typ závesného-závesu, aby sa predišlo zvarom. Vlnitá plastová hadica pridáva ďalšiu vrstvu zložitosti: sada pohyblivých blokov formy (alebo zvlňovača) po prúde od matrice sa postupne otvára a zatvára okolo extrudátu a vytvára striedavé vrcholy a úžľabia, ktoré dodávajú hadici jej axiálnu flexibilitu a odolnosť proti drveniu. Konštrukčné pokyny pre nástroje na vytláčanie vlnitej lepenky musia zohľadňovať rozstup bloku- formy, načasovanie vákua pri každom zvlnení a schopnosť živice natiahnuť sa do dutiny formy bez nadmerného riedenia. Jednostenná vlnitá rúrka aj dvojstenná vlnitá odtoková rúrka sa spoliehajú na túto koncepciu nástrojov, hoci dizajn steny{10} a výber živice (zvyčajne HDPE alebo PP) sa medzi nimi líšia.
Vytláčanie plastových rúrok s malým{0}}priemerom-povedzme s vonkajším priemerom menším ako 10 mm-si vyžaduje prísnejšie tolerancie na medzeru lisovnice a citlivejšie chladenie, pretože akékoľvek kolísanie teploty alebo tlaku predstavuje väčšie percento prierezu steny-. Pri špecifikácii nástrojov pre tieto aplikácie sa oplatí nahliadnuť do príručky s pokynmi pre návrh dodávateľa výliskov, aby ste si overili ich štandardnú schopnosť excentricity steny, oválu a presnosti-dĺžky rezu, skôr než sa pustíte do výroby.
Ostrý roh na výlisku sa stane slabým miestom výlisku v dôsledku koncentrácie napätia, ktorá je náchylná na praskanie alebo zlyhanie, a zníži odolnosť výlisku proti nárazu.
V extrudovaných častiach sa treba čo najviac vyhnúť ostrým rohom a na ostrých rohoch pridať zaoblené rohy. Polomer zaoblenia sa rovná hrúbke steny výrobku, čo pomáha plynulejšiemu toku materiálu v procese vytláčania a znižuje napätie v rohoch obrysu.
Ostrý roh na výlisku sa stane slabým miestom výlisku v dôsledku koncentrácie napätia, ktorá je náchylná na praskanie alebo zlyhanie, a zníži odolnosť výlisku proti nárazu.
V extrudovaných častiach sa treba čo najviac vyhnúť ostrým rohom a na ostrých rohoch pridať zaoblené rohy. Polomer zaoblenia sa rovná hrúbke steny výrobku, čo pomáha plynulejšiemu toku materiálu v procese vytláčania a znižuje napätie v rohoch obrysu.
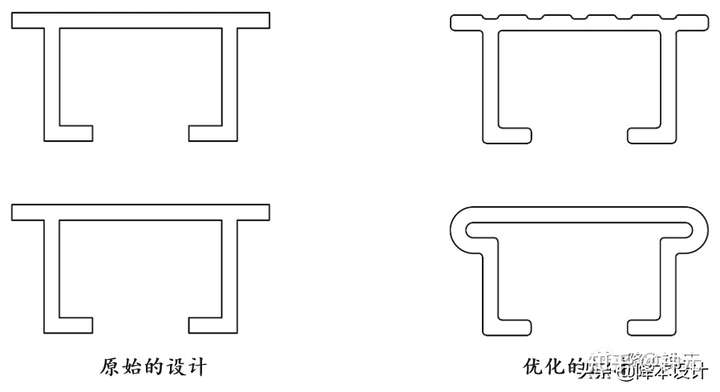
Na priesečníku viacerých stien sa zvyčajne vytvárajú oblasti s hrubou hrúbkou steny, takže je ľahké vytvoriť zmršťovanie a zlý vzhľad na vonkajšom povrchu výlisku, ktorý je veľmi podobný vstrekovaniu.
Ak je výtlačok vzhľadový diel, zmršťovaniu sa dá vyhnúť alebo ho zakryť optimalizačným návrhom znázorneným na obrázku nižšie.
Stratégie DFM na zníženie nákladov na vytláčanie
Aplikácia princípov DFM na začiatku cyklu návrhu je jedným z najefektívnejších spôsobov, ako znížiť náklady na extrudovaný plastový profil bez obetovania výkonu. Bežne sa prehliada niekoľko praktických stratégií.
Najprv spojte časti. Ak zostava v súčasnosti používa dva alebo tri samostatné profily spojené dohromady, zvážte, či by ich mohla nahradiť jedna ko{1}}extrudovaná časť. Menej dielov znamená menej matríc, menej sekundárnych operácií a zníženú montážnu prácu-priame víťazstvo z pohľadu inžinierstva plastov DFM.
Po druhé, minimalizujte uzavretú oblasť dutých profilov. Každá uzavretá dutina vyžaduje tŕň a komplikuje vyvažovanie matrice. Ak nie je štrukturálne potrebný úplne uzavretý kanál, zvážte jeho konverziu na C-kanál s uzáverom-; to zjednodušuje obrábanie a skracuje čas prípravy lisovnice.
Po tretie, dizajn pre štandardné nadväzujúce zariadenia. Ak je možné dosiahnuť zamýšľanú dĺžku rezu pomocou štandardnej lietajúcej píly namiesto precíznej servo frézy,-jednotkové náklady klesnú. Podobne, navrhovanie prichytávacích prvkov a montážnych otvorov, ktoré je možné dierovať inline-namiesto CNC-obrábania offline-, udržuje proces nepretržitý a náročnosť práce je nízka.
Nakoniec sa pred zmrazením dizajnu podeľte o koncepty so svojím dodávateľom výlisku. Skúsení nástrojári môžu často navrhnúť drobné vylepšenia geometrie,-pridať sem uhol úkosu a tam posunúť polomer,-ktoré výrazne zlepšia vyváženie lisovnice a výťažnosť prvého-prejazdu. Tento druh skorej{5}}štádiovej kontroly plastových dielov DFM je to, čo oddeľuje profil, ktorý funguje hladko, od profilu, ktorý vyžaduje neustály zásah operátora.
Ak je to možné, treba sa čo najviac vyhnúť prísnym toleranciám v smere dĺžky. Termoplasty sa teplotou zmršťujú a rozťahujú a rezanie plastových výliskov na kritické dĺžky môže zbytočne zvýšiť náklady.
Vo všeobecnosti je tolerancia + / - 5 mm na 1000 mm dlhých výliskoch. Samozrejme presnosť tolerancie súvisí s dĺžkou. Čím je dĺžka kratšia, tým je možné dosiahnuť vyššiu presnosť.
Ak je to možné, treba sa čo najviac vyhnúť prísnym toleranciám v smere dĺžky. Termoplasty sa teplotou zmršťujú a rozťahujú a rezanie plastových výliskov na kritické dĺžky môže zbytočne zvýšiť náklady.
Vo všeobecnosti je tolerancia + / - 5 mm na 1000 mm dlhých výliskoch. Samozrejme presnosť tolerancie súvisí s dĺžkou. Čím je dĺžka kratšia, tým je možné dosiahnuť vyššiu presnosť.
Bežné chyby extrudovaných plastových dielov
Aj pri dobre{0}}vytvorenej matrici a optimalizovanom procese vytláčania sa môžu objaviť chyby, ak sa parametre procesu posunú. Pochopenie základných príčin šetrí prestoje a šrot.
Zlomenina taveninysa na povrchu profilu javí ako drsná textúra podobná žraločej{0}koži. Je to spôsobené nadmerným šmykovým napätím na okraji lisovnice a je najbežnejšie vo vysoko{2}}viskóznych živiciach, ako je HDPE a lineárny LLDPE. Zníženie rýchlosti linky, zvýšenie teploty matrice alebo rozšírenie medzery matrice môže priniesť strih pod kritickú hranicu. Čiary-tenké, súvislé pruhy prebiehajúce v smere vytláčania-zvyčajne vedú späť k škrabancom alebo nánosom na povrchu matrice; pravidelné leštenie okrajov lisovnice je štandardnou opravou.
Deformácia po rezaní je často výsledkom asymetrického chladenia. Ak jedna strana profilu vidí viac prúdenia vzduchu alebo kontaktu s vodou ako druhá, zvyškové napätie narastá nerovnomerne a diel sa po uvoľnení prehne. Prvým krokom je kontrola zarovnania chladiacich rozprašovacích trysiek a vákuových portov kalibrátora. Pre zložité profily s hrubými aj tenkými stenami môže pridanie lokalizovaných chladiacich prúdov na hrubšiu stranu vyrovnať rýchlosť zmršťovania.
Prázdne miesta a bubliny vo vnútri časti steny typicky poukazujú na vlhkosť v živici alebo na nedostatočné vetranie vo valci extrudéra. Pred kŕmením je nevyhnutné pred-sušiť hygroskopické materiály (PA, PC, PETG) na ich odporúčaný obsah vlhkosti-zvyčajne pod 0,02 %-. Ak bubliny pretrvávajú, odvzdušňovací otvor valca môže byť upchatý alebo rýchlosť skrutky môže byť príliš vysoká na to, aby sa dekompresná zóna valca účinne odplynila.
Operácie po{0}}extrúzii a dokončovanie
Vytláčacia linka vytvára súvislú dĺžku konštantného prierezu-, ale väčšina aplikácií-na konečné použitie vyžaduje ďalšie spracovanie, kým je profil pripravený na zostavenie. Bežné sekundárne operácie zahŕňajú presné rezanie na dĺžku, CNC frézovanie zárezov a drážok, vŕtanie alebo dierovanie montážnych otvorov a lisovanie za tepla alebo tampónovú tlač na branding. Niektoré plastové extrudované diely sa tiež ohýbajú-buď za studena pre jemné krivky alebo za tepla pre úzke polomery-, aby sa prispôsobili geometrii konečného produktu.
Možnosti povrchovej úpravy závisia od polyméru. ABS a tvrdé PVC dobre prijímajú farby a lepidlá, zatiaľ čo polyolefíny zvyčajne potrebujú úpravu plameňom alebo korónou na zlepšenie povrchovej energie pred tlačou alebo lepením. Pre aplikácie osvetlenia a zobrazovania,Kryty difúzora svetla PC a PMMAmôžu získať matnú textúru prostredníctvom inline embossovacích valcov namiesto pieskovania po{0}}procese, čím sa operácia udrží v rámci vytlačovacej linky a zabráni sa poškodeniu pri manipulácii. Plánovanie týchto následných krokov počas počiatočného návrhu profilu-ponechávajúc voľný priestor pre upínacie prípravky a pridávanie lokačných vzťažných bodov pre CNC operácie-je jednoduchý postup DFM, ktorý zabraňuje neskorším nákladným prerábkam.
Proces vytláčania plastov je päť{0}}fázová operácia: (1) surová živica sa gravitačne privádza- z násypky do valca extrudéra; (2) rotujúca závitovka dopravuje a taví materiál cez postupne teplejšie zóny valca; (3) roztavený polymér sa prefiltruje a pretlačí cez presnú formu, ktorá definuje tvar profilu; (4) extrudát sa ochladí a rozmerovo stabilizuje vo vákuovej kalibračnej nádrži alebo na chladiacich valcoch; a (5) sťahovák ťahá stuhnutý profil riadenou rýchlosťou predtým, ako sa odreže na požadovanú dĺžku. Procesné premenné, ako je teplotný profil valca, otáčky závitovky, tlak taveniny a rýchlosť vyťahovania-, musia byť koordinované, aby sa zabezpečilo, že hotové vytláčanie spĺňa rozmerové tolerancie a normy kvality povrchu. Tento proces vytláčania polyméru sa rovnako vzťahuje na jednoduché okrúhle rúrky, zložité viacdutinové okenné rámy a tenkostenné kryty difúzorov osvetlenia.