

Zariadenie na vytláčanie profilov
Profily sa môžu skladať z jedného materiálu alebo viacerých materiálov. Profily jednotlivých materiálov využívajú jeden extrudér, zatiaľ čo viac materiálových profilov vyžaduje viac ako jeden extrudér na privádzanie materiálu do centrálneho nástroja. Tieto spôsoby môžu využívať jednozávitovkové alebo dvojzávitovkové extrudéry. Jednošnekové stroje sú zamerané na peletizované materiály alebo aplikácie, ktoré vyžadujú menej pravdivé miešanie. Dvojzávitovkové extrudéry sú zvyčajne zamerané na práškové materiály alebo tam, kde sa vyžaduje intenzívnejšie miešanie. Tieto extrudéry môžu byť rôznych veľkostí od niekoľkých kilogramov za hodinu výkonu až po tisíce libier za hodinu výstupu v závislosti na aplikácii.
Koextruzia
Sekundárne extrudéry sa nazývajú „koextrudéry“ a môžu byť tiež rôzne veľkosti, ale normálne spadajú k menšiemu koncu spektra a sú normálne menšie ako hlavné spracovateľské extrudéry. Počet použitých ko-extrudérov je obmedzený iba priestorom v spracovateľskej linke. Niektoré procesy sa môžu podvádzať použitím rovnakého ko-extrudéra pre viacnásobné požiadavky na aplikáciu (pokiaľ je požadovaný materiál identický, ko-extrudér môže byť použitý pre viac ako jedno miesto. (Príkladom sú pruhy na vonkajšej strane slamiek na pitie). Ak majú pásy rovnakú farbu, môže sa použiť jeden stroj na všetky pásy.
Die Dieing
Die dieing je špecifická aplikácia a môže byť jednoduchá kovová doska s otvorom v nej pre materiál, ktorý má prúdiť, alebo sofistikovaná viacúčelová záležitosť navrhnutá pre pokročilé prietokové charakteristiky a presné dimenzovanie. Lisovnice sa montujú buď priamo na hlavný extrudér priamo s ko-extrudérmi, ktoré sú s ním spojené, alebo sa lisovnica nachádza na stojane s extrudérmi. Nástroj na lisovanie je orientovaný v jednom z dvoch smerov vo vzťahu k hlavnému extrudéru. Smery sú „inline“ a „crosshead“. Proces inline využíva prietok, ktorý nasleduje po smere extrudéra a lisovnica je spojená s prietokom v smere procesu. Proces s krížovou hlavou využíva prietok, ktorý je v uhle k prúdu extrudéra. Pre vytláčanie profilu by to malo byť v uhle deväťdesiatich stupňov k prúdu. (Spôsoby priečneho rezu sú potrebné pre akýkoľvek výrobok, ktorý vyžaduje vloženie komponentu do extrudátu na poťahovanie.
Následné zariadenia
Prúdové zariadenia sú rozdelené do troch oblastí procesu: 1) chladenie / dimenzovanie, 2) ťahanie, 3) rezanie / cievka / odber. Nižšie sú uvedené hlavné štýly zariadení na dosiahnutie týchto požiadaviek procesu.
Zariadenia na chladenie / dimenzovanie
Diel musí byť chladený, aby sa zachoval požadovaný tvar. Toto zariadenie patrí do niekoľkých podkategórií. Niektoré procesy vyžadujú minimálny vplyv na prácu. Iní vyžadujú v tomto štádiu rozsiahlu interakciu na dosiahnutie požadovaného produktu. Zariadenie na chladenie / dimenzovanie spadá do niekoľkých typov:
Vzduchové chladenie
Vodné chladenie
Vodné chladenie a veľkosť vákua
Chladiace zariadenia

Vzduchové chladenie
Využívanie vzduchu na chladenie častí je už dlhú dobu. Dnes sa používa zriedka, pretože je neefektívna a zvyčajne vyžaduje pomalšie rýchlosti procesu. Ale tento štýl procesu je zvyčajne veľmi lacný, takže pre kratšie behy a pre rýchle nastavenie je stále efektívne využitý. Nevyžaduje ani drahé nástroje na efektívnu prácu. Niektoré procesory využívajú jednoduché svorky a ohýbaný drôt na udržanie výrobku v správnom tvare. Air Cooling Rack je jednoduchý rám, zvyčajne s chladiacimi ventilátormi a jednoduchými doskami a upínacími prípravkami na upevnenie prípravkov a prstov, ktoré tlačia na diel a držia ho v požadovanom tvare.
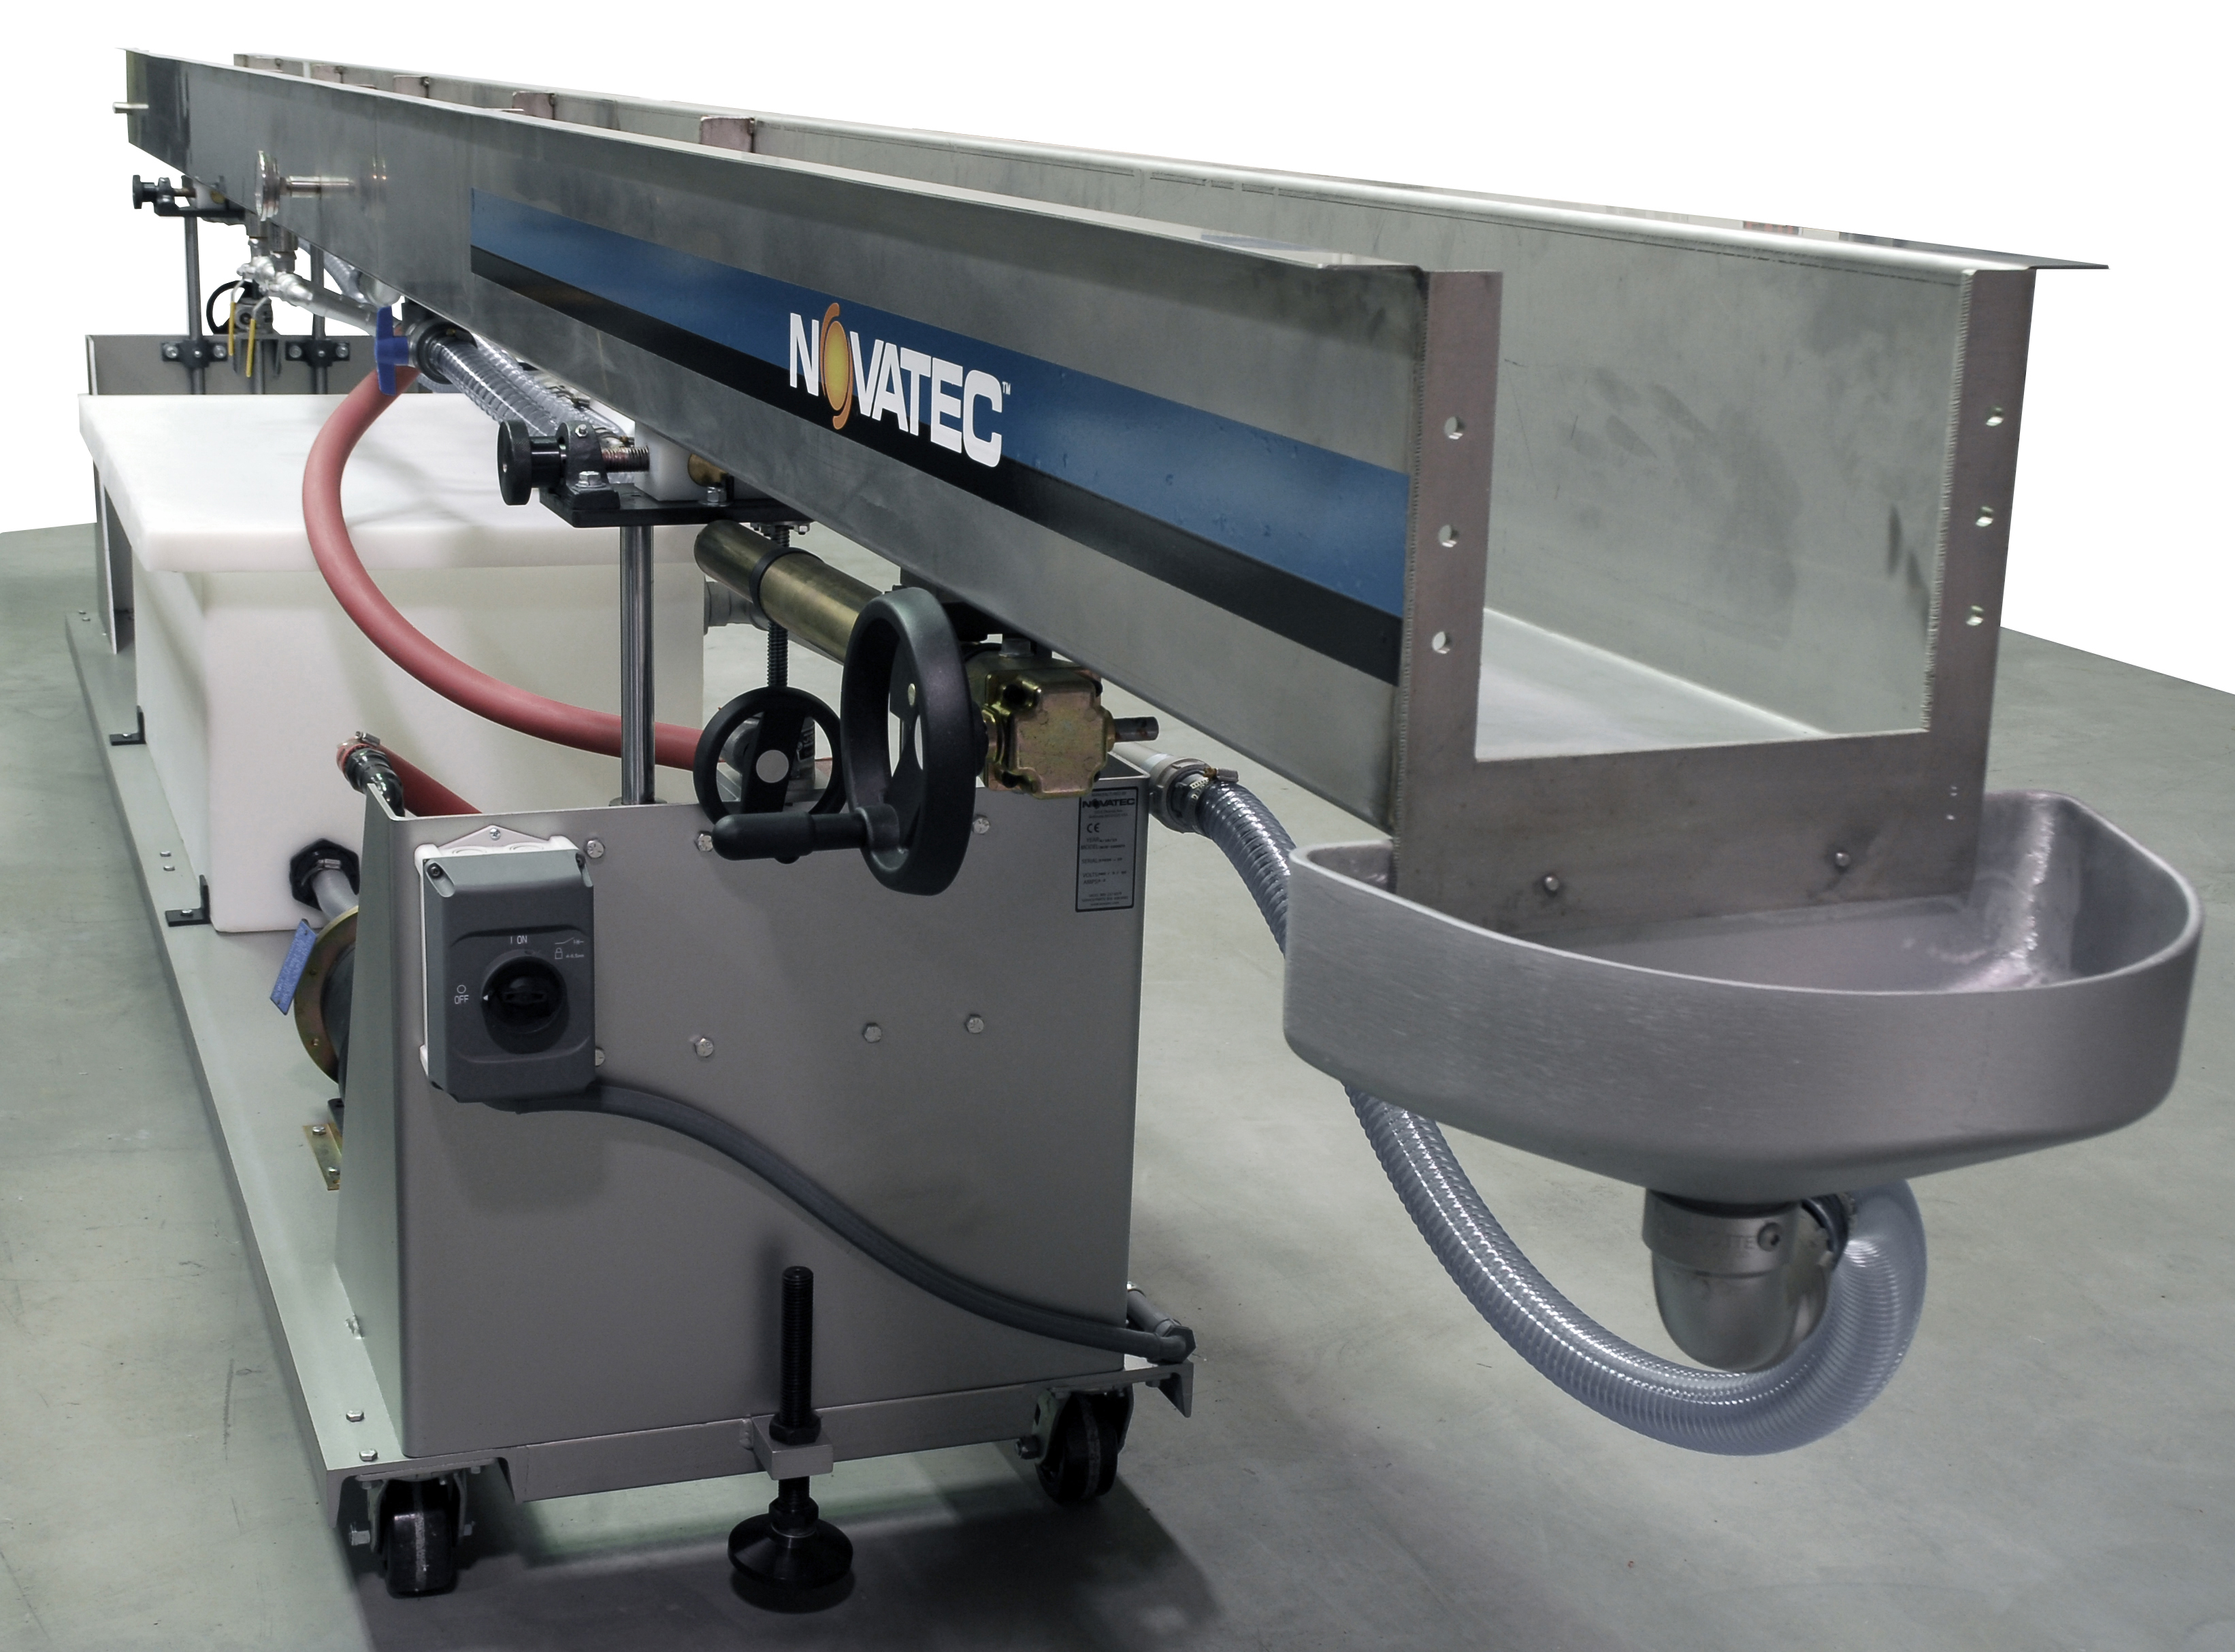
Nádrž na vodné chladenie
Chladiaca nádrž vyžaduje prívod chladiacej vody. To možno urobiť niekoľkými spôsobmi. Buď priamo dávkované do nádrže z rastlinnej vody alebo systému chladenej vody. To by mohlo využívať dva typy chladiacich systémov: 1) Jednoduchý vstup / výstup vody cez proces bez recirkulácie v nádrži, 2) recirkulačný systém na zníženie spotreby vody zo zariadenia. Recirkulačný systém môže využívať tepelný výmenník na vytvorenie separácie vody z centrálneho systému alebo bez výmenníka tepla a procesnej vody, ktorá sa mieša s chladiacou vodou. Chladiaca voda sa potom prepláchne cez produkt, keď sa pretiahne cez nádrž. Určitý typ podpery je zvyčajne namontovaný vo vnútri nádrže, aby držal časť, zatiaľ čo je chladený vodou. Voda sa buď nastrieka na časť z viacerých smerov, aby sa napomohlo rovnomernosti chladenia alebo aby sa nádrž zaplavila vodou tak, že časť je ponorená do vody, keď prechádza nádržou. Rozprašovacie nádrže všeobecne ponúkajú účinnejšie chladenie s dodatočnými nákladmi a údržbou rozprašovacích dýz. Bežne sa vyžaduje viac ako jedna chladiaca nádrž, aby sa zabezpečilo, že časť je dostatočne ochladená a udržiava rozmerovú stabilitu, keď opustí poslednú nádrž v potrubí. Požiadavky na chladenie linky môžu vyžadovať chladenie 5 stôp až 250 stôp alebo viac, aby sa dosiahol dobrý produkt.

Nádrž na vodné chladenie / vákuum
Veľkosť Tank je v podstate chladiaci tank s možnosťou veľkosti produktu v procese. Toto dimenzovanie sa vykonáva pomocou vákuového procesu, ktorý odovzdáva produkt zmene atmosféry v nádrži, čím pomáha udržiavať dutiny, kruhovitosť, hrúbku steny a skutočnú veľkosť. Dimenzovanie sa vykonáva v uzavretom telese nádrže, ktoré je dostatočne silné, aby sa nespadlo pod vysokým vákuom alebo priamym spojením zdroja vákua s nástrojmi cez rozdeľovač s viacerými spojovacími bodmi. Pridaním vákuovej pumpy a potrebného potrubia sa v nádrži udržiava konštantná atmosféra. Dimenzovanie sa vykonáva s príslušným kalibračným nástrojom, ktorý je namontovaný v nádrži alebo pred ňou. Udržiavanie podtlaku na konštantnej úrovni vyžaduje dobré tesnenie cez kalibračné nástroje, tesnenie koncových uzáverov, tesnenia veka atď. Niekedy je to podporované vodotesnou komorou na jednom alebo oboch koncoch nádrže. DÍžky dimenzačných nádrží sú založené na požiadavkách na spracovanie a dĺžka podtlaku môže byť malá časť dĺžky nádrže alebo môže vyžadovať viac nádrží v rade na dosiahnutie času vo vákuu pre proces.

Kalibračný stôl vodného chladenia
Kalibračný stôl vodného chladenia
Alternatívna konfigurácia veľkosti chladenia vodou je tabuľka veľkosti / kalibrácie.
Tabuľka veľkosti alebo kalibrácie je zariadenie bez telesa nádrže na vodu. Sú prítomné komponenty podtlaku a vody a využívajú rozvody s ventilovými otvormi na pripojenie k nástrojovej súprave a telesu nádrže, ktorá je umiestnená na hornej strane stola. Tieto spojenia umožňujú použitie širokej škály konfigurácií nástrojov a nádrží. Tento typ procesu sa niekedy nazýva „mokrý / suchý“, pretože umožňuje používať alebo nepoužívať vodu v konfiguráciách nástrojov. Na tomto type zariadenia sa bežne používajú veľké okenné profily, pretože čas potrebný na nastavenie / odstránenie nástrojov z nádrže pre každú časť je veľmi rozsiahly. Ak je náradie namontované vo vyhradenej nádrži, ktorá sa dá rýchlo umiestniť na stôl, je oveľa efektívnejšia. Tento typ zariadenia je zvyčajne oveľa drahší ako tank, takže to nie je dobrá voľba pre generálneho procesora.

Pásový sťahovák
ťahanie
Väčšina procesov extrúzie vyžaduje sťahovák na efektívne spracovanie produktu. Výnimkou sú produkty s pulzným riadením. Pul-truded produkty skutočne tlačia produkt cez downstream komponenty. Váha však na to nemá materiálnu štrukturálnu integritu. Ak si myslíte o držaní lana v ruke a snažíte sa dať niekomu inému koniec lana, vytiahnete ho z ruky a pošlete ho k druhej osobe. Ak táto osoba nereaguje, čo sa stane? Lano sa ohýba rýchlo k zemi a hromadí sa pri nohách. Výlisky sú rovnaké. Keďže nie sú dostatočne pevné v roztavenom stave, aby tlačili svoju vlastnú váhu, je potrebná pomocná ruka. Druhá osoba sa natiahne a uchopí lano a vytiahne ho k sebe. Na udržanie lana mimo zeme musí človek udržiavať napätie na lane. Ak sa pohybujú ďalej od vás, sila potrebná na ťahanie lana pri jeho odkladaní zo zeme vyžaduje viac sily. Aby sa tento proces udržal v pohybe, extrudát vyžaduje trochu pomoci od sťahováka, aby sa udržalo napätie v procese. Výrobok prechádza chladiacim stupňom, až kým nie je dostatočne chladný, aby vytiahol bez toho, aby došlo k roztrhnutiu pásu. Čím dlhšia je dĺžka chladenia a čím dlhšia je dĺžka kalibračného nástroja, tým vyššia je sila potrebná na udržanie procesu. Kritická je aj presnosť ťahovej rýchlosti. Produkt opúšťa extrudér v daných librách za hodinu. To zodpovedá danej lineárnej rýchlosti na základe hmotnosti produktu. Táto rýchlosť musí byť presne udržiavaná alebo sa môže líšiť hmotnosť a / alebo kvalita produktu a môže spôsobiť, že výrobok nebude mať špecifikáciu.
Ťahače sú konštruované v rôznych typoch, aby vyhovovali požiadavkám procesu. Niektoré z nich sú: 1) Pás - všeobecné použitie a požiadavky na nízku až strednú silu, 2) štiepané - vyššia ťahová sila a časti s tvarmi, ktoré by boli deformované v normálnom páse. Závesy môžu byť tvarované tak, aby sa zmestili na výčnelky produktu, 3) koleso - Lacné a ľahko použiteľné, ale presnosť môže byť spochybnená kvôli preklzávaniu kolies a použitému typu pohonu motora.
Pozri podrobnosti o 2 "až 6" sťahovákoch pre plastové profily výlisky

Nožový nôž
Cut / Coil / Take Off
Potom, čo je výrobok na sťahováku, mal by byť dostatočne chladený, aby mohol pracovať. Niektoré výrobky sú teraz narezané na dĺžku. Niektoré sú stočené. Niektoré sú na cievkach nejakého druhu. Každý výrobok má svoje vlastné požiadavky na konečnú úpravu.
rezačky
Niektoré výrobky je možné rezať jednoduchým nožom. Diel je typicky vedený cez puzdro, ktoré ho udržiava orientované a pomáha s kvalitou rezu a toleranciami. Keď sa produkt pohybuje cez priechodky, je nôž aktivovaný. To je zvyčajne otočné rameno alebo koleso, na ktoré je čepeľ namontovaná. Čepeľ je privezená cez výrobok, aby ju podľa potreby narezala. Typ lopatky, konfigurácia, uhol nábehu, veľkosť puzdra, priestor medzi priechodkami pre pohyb čepele a oveľa viac určuje kvalitu a toleranciu rezaného výrobku. Mnohé frézy budú fungovať vo viacerých režimoch, aby umožnili procesoru využiť ich pre rôzne produkty. Existujú dva typy rezacích režimov - na požiadanie - (to znamená, že rezačka je aktivovaná zo signálu a pri každom potrebe rezu sa rameno rezného noža otáča cez produkt a jeden výrobok. optického snímača, spínača fyzických vlajok, snímača polohy kolieska atď.). Kontinuálne - (tento typ rezu využíva rameno lopatky otáčajúce sa nepretržite danou rýchlosťou a výrobok sa pohybuje cez priechodky konštantnou rýchlosťou, aby sa dosiahla dĺžka rezu. Toto sa zvyčajne používa pre veľmi krátke časti alebo veľmi vysoké rýchlosti linky. na rameno / koleso je možné použiť viac nožov, aby sa v prípade potreby dosiahla ešte vyššia rýchlosť rezania.
Tieto frézy môžu byť prevádzkované rôznymi spôsobmi. Niektoré staré štýlové frézy budú fungovať so spojkou, ktorá prehodí čepeľ cez časť. Niektoré využívajú priame striedavé motory na rotáciu ramena lopatky. Moderné frézy bežne používajú servomotory s redukčnými prevodovkami alebo bez nich na rezanie výrobku.
Ostatné rezacie stroje budú využívať čepeľ gilotínového štýlu pripojenú k vzduchovým valcom alebo motorom. Toto sa používa pre výrobky, ktoré vyžadujú viac ako rezač kotúčov opísaný vyššie a vyžadujú rezanie bez triesok.
Získajte podrobnosti o frézkach pre priemery 2 "až 5" a profily do 4,5 "x 7,5"

Hore rezaná píla
píly
Niektoré výrobky nebudú rezané vyššie opísanými rezačmi nožov a vyžadujú pílu s rotujúcimi čepeľami. Píla sa normálne vyžaduje pre hrubšie, tuhé výrobky (ťažké tvary stien, rúry, tuhé materiály ako RPVC alebo materiály, ktoré sú náchylné na praskanie pri rezaní lopatiek). Píly sú k dispozícii v niekoľkých rôznych konfiguráciách. Pre použitie v súlade s procesom vyžadujú píly pojazdný stôl. To umožňuje, aby cyklus rezu neprerušoval pohyb produktu dopredu.
Existujú dva štýly cestných píl:
1) Pneumatické - to vyžaduje použitie pneumatických valcov na „pomoc“ pri pohybe stola cez výrobok, ktorý je zachytený medzi stolom a svorkou.
2) Servo - toto je dnes najobľúbenejší štýl a využíva servomotor a mechanizmus na pohyb stola (tento mechanizmus môže byť pás, guľová skrutka atď.). Pohyb servopohonu je presnejší, pretože nevyžaduje, aby bol výrobok upnutý.
V extrúznych operáciách je vidieť niekoľko štýlov píly:
1) Up-cut - to sú najpoužívanejšie píly. Počas rezu sa čepeľ pohybovala od spodku výrobku. Čepeľ sa vracia pod produktom. Tento štýl vyžaduje, aby upínací mechanizmus fungoval správne. Pred začiatkom cyklu rezu upína zvierka produkt proti stolu. Táto činnosť je potrebná, pretože lopatka by pri rezaní inak zdvíhala produkt, čo by mohlo spôsobiť zlú kvalitu rezu a presnosť. Rezané píly sú obmedzené iba priemerom čepele, ktorý sa zmestí pod stôl.
2) Crosscut - Tento štýl sa používa typicky, keď je výrobok širší ako bežná upcut píla môže zvládnuť. (Vyžadovalo by to nôž taký veľký v priemere, že by sa nezmestil pod stôl v požadovanej výške osi čiary). Existuje niekoľko typov pílových rezov v prevádzke. Niektorí využívajú čepeľ, ktorá začína pod povrchom stola a čepeľ sa pohybuje nahor a potom naprieč. Tento štýl môže mať buď čepeľ prísť a prejsť cez produkt a potom sa vrátiť cez produkt ALEBO čepeľ môže prejsť cez produkt a vrátiť sa pod stôl, aby sa vrátila. Niektorí využívajú čepeľ, ktorá je nad povrchom stola a jednoducho prechádza cez produkt.
3) Downcut / Chop - Tieto píly zvyčajne používajú menšie čepele a majú menšiu kapacitu.

Planetová píla
Planétové frézy
Niektoré okrúhle výrobky môžu využívať planétové rezačky / píly. Využívajú rezný nástroj, ktorý sa otáča okolo vonkajšieho povrchu výrobku a narezáva rad rôznych rezných nástrojov: 1) Nástroj na obrábanie v sústruhu- Malý rotačný nástroj je namontovaný v rotujúcej hlave a odstraňuje materiál, ktorý sa podobá rezu na sústruhu , 2) Pílový kotúč - niektoré budú mať motor s pílou namontovaný na otočnej hlave s ozubeným kotúčom. To tiež odstraňuje materiál pri jeho rezaní. 3) Upínacie koleso - tento štýl využíva rezné koleso, ktoré je podobné rezaču na pizzu a je ponorené do výrobku a pôsobí tak, že výrobok rozdeľuje tak, ako sa pohybuje hlbšie do výrobku. Žiadne čipy nie sú vytvorené s týmto štýlom a sú preferovaným typom pre tento nedostatok čipov, s ktorými sa môžete vysporiadať. Nevýhodou použitia týchto typov píl je cena stroja a požiadavka na neustálu pozornosť a „vylepšovanie“, aby boli dobre rezané.

Dopravník pre vzlet
dopravníky
Typické je mať nejaký typ dopravníka na odoberanie dielov po ich rezaní pílou alebo rezačkou na miesto, kde sú zabalené. V opačnom prípade, pretože súčasti už nie sú tlačené alebo ťahané, by sa vracali k rezačke alebo videli a spôsobovali problémy. Tieto sa bežne používajú na flexibilnejších výrobkoch. To je vo všeobecnosti veľmi jednoduchý dopravník, ktorý beží o niečo rýchlejšie ako traťová rýchlosť dielu.

Coreless Coiler
Winder / Coiler
Pri malých alebo ohybných častiach je často žiaduce navíjať alebo navíjať časť na uskladnenie, kým nie je možné vykonať sekundárnu operáciu. Niektoré produkty sa predávajú v tejto konfigurácii pre zákazníka, aby použil sekundárnu operáciu. Sú tu použité dva typy strojov. Navijaky a navíjačky: 1) Navijaky - Navíjanie využíva stroj s vretenovým setom, ktorý je typicky rozťahovateľný a výrobok je zabalený priamo na tieto tŕne. Počas procesu navíjania sa tŕne umiestnia do svojej úplne rozšírenej konfigurácie na navíjanie. Keď je navinutá správna dĺžka, tŕne sa zrútia, aby sa umožnilo odstránenie produktu. Navíjacie stroje - Navíjanie je podobné navíjaniu, s výnimkou navíjacej cievky / navijaku namontovaného na navíjači cez jediný hriadeľ, ktorý je pripojený na pohon cievky / cievky.
Navijaky / navijaky sú k dispozícii v rôznych konfiguráciách od veľmi jednoduchých konfigurácií s jednou stanicou až po plne automatickú duálnu stanicu s automatickým rezaním a prenášaním a balením alebo páskovaním. Stroje s jednou stanicou by normálne boli ručne ovládané stroje (obsluha by namontovala cievku alebo pripojila výrobok na tŕne k cievke. Keď sa vykonalo zabalenie danej požadovanej dĺžky, obsluha by výrobok rozrezala, odstránila cievky alebo cievku a spustila Stroje s dvojitou stanicou môžu byť ručne ovládané ako jeden hriadeľ, alebo môžu mať rôzne úrovne automatizácie až po plnú automatickú prevádzku, kde obsluha musí namontovať iba čerstvé cievky a odstrániť hotový výrobok.